
Ресурсная спецификация в 1С ERP — это нормативная модель изготовления изделия: она связывает выпускаемую номенклатуру с материалами и работами, возможными трудозатратами, этапами, видами рабочих центров и способом получения полуфабрикатов. По ней удобно задавать состав сложного изделия несколькими связанными уровнями. В этой инструкции модель построена на новых данных для механизма подачи МП-200: два модуля входят в готовый механизм, а внутри каждого модуля есть собственный узел.
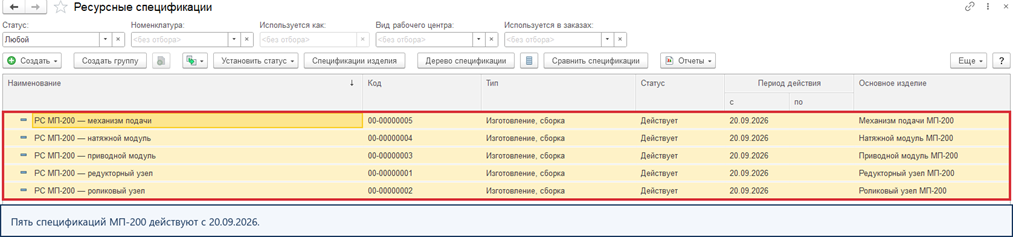
Результат примера. В учебной базе сохранены пять взаимосвязанных ресурсных спецификаций со статусом Действует. Каждая рассчитана на выпуск 1 шт. и действует с 20.09.2026. Для двух нижних узлов назначен механосборочный цех, для двух модулей и готового механизма — сборочный цех. В каждом этапе включено использование видов рабочих центров; к редукторному узлу дополнительно подключены стадия и действующий типовой технологический процесс.
Материал подготовлен для 1С:ERP, редакция 2.6.1.53
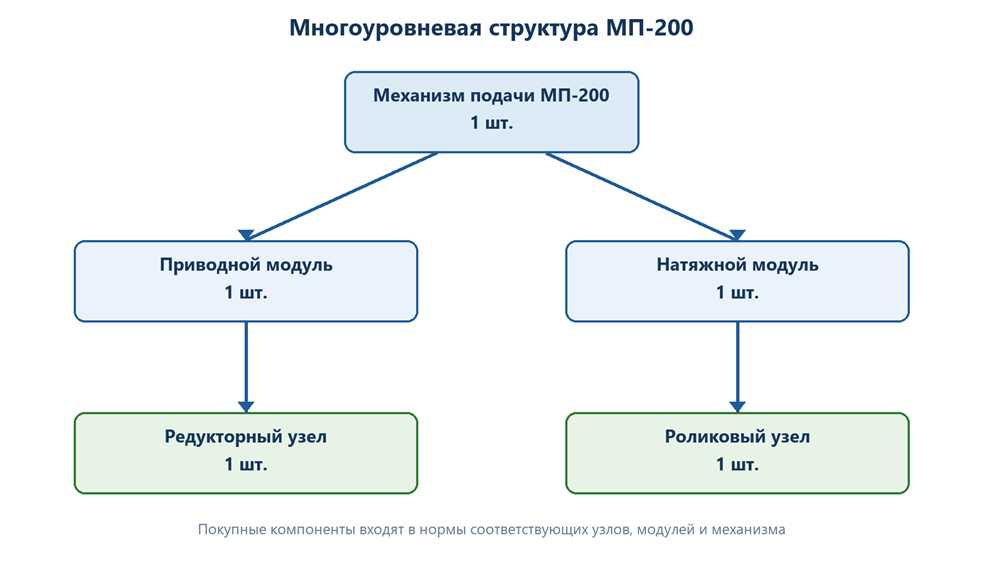
Назначение и условия применения
Ресурсные спецификации в 1С ERP нужны, когда одного наименования готовой продукции недостаточно для планирования и организации изготовления. Карточка отвечает на пять практических вопросов: что выпустить, из чего, каким способом получить каждую составляющую, через какой этап провести изготовление и какие нормы труда или дополнительные выходы учесть.
Спецификация особенно полезна при повторяемом выпуске, устойчивом составе изделия, нескольких уровнях полуфабрикатов, необходимости отделить покупные компоненты от производимых и при назначении производственных этапов подразделениям.
На верхнем уровне МП-200 требуются приводной и натяжной модули. Для каждого производимого уровня создана отдельная карточка. Такая структура удобна и при дальнейшей работе с заказами на производство: любой узел можно анализировать отдельно.
Настройки системы
Путь: НСИ и администрирование → Настройка НСИ и разделов → Производство
В учебной базе включено Использовать производство. Для постоянного состава МП-200 параметры назначения спецификаций не используются. Выбраны Динамическая структура заказа и Планирование с учетом ресурсных ограничений. Это общие настройки производственного контура.
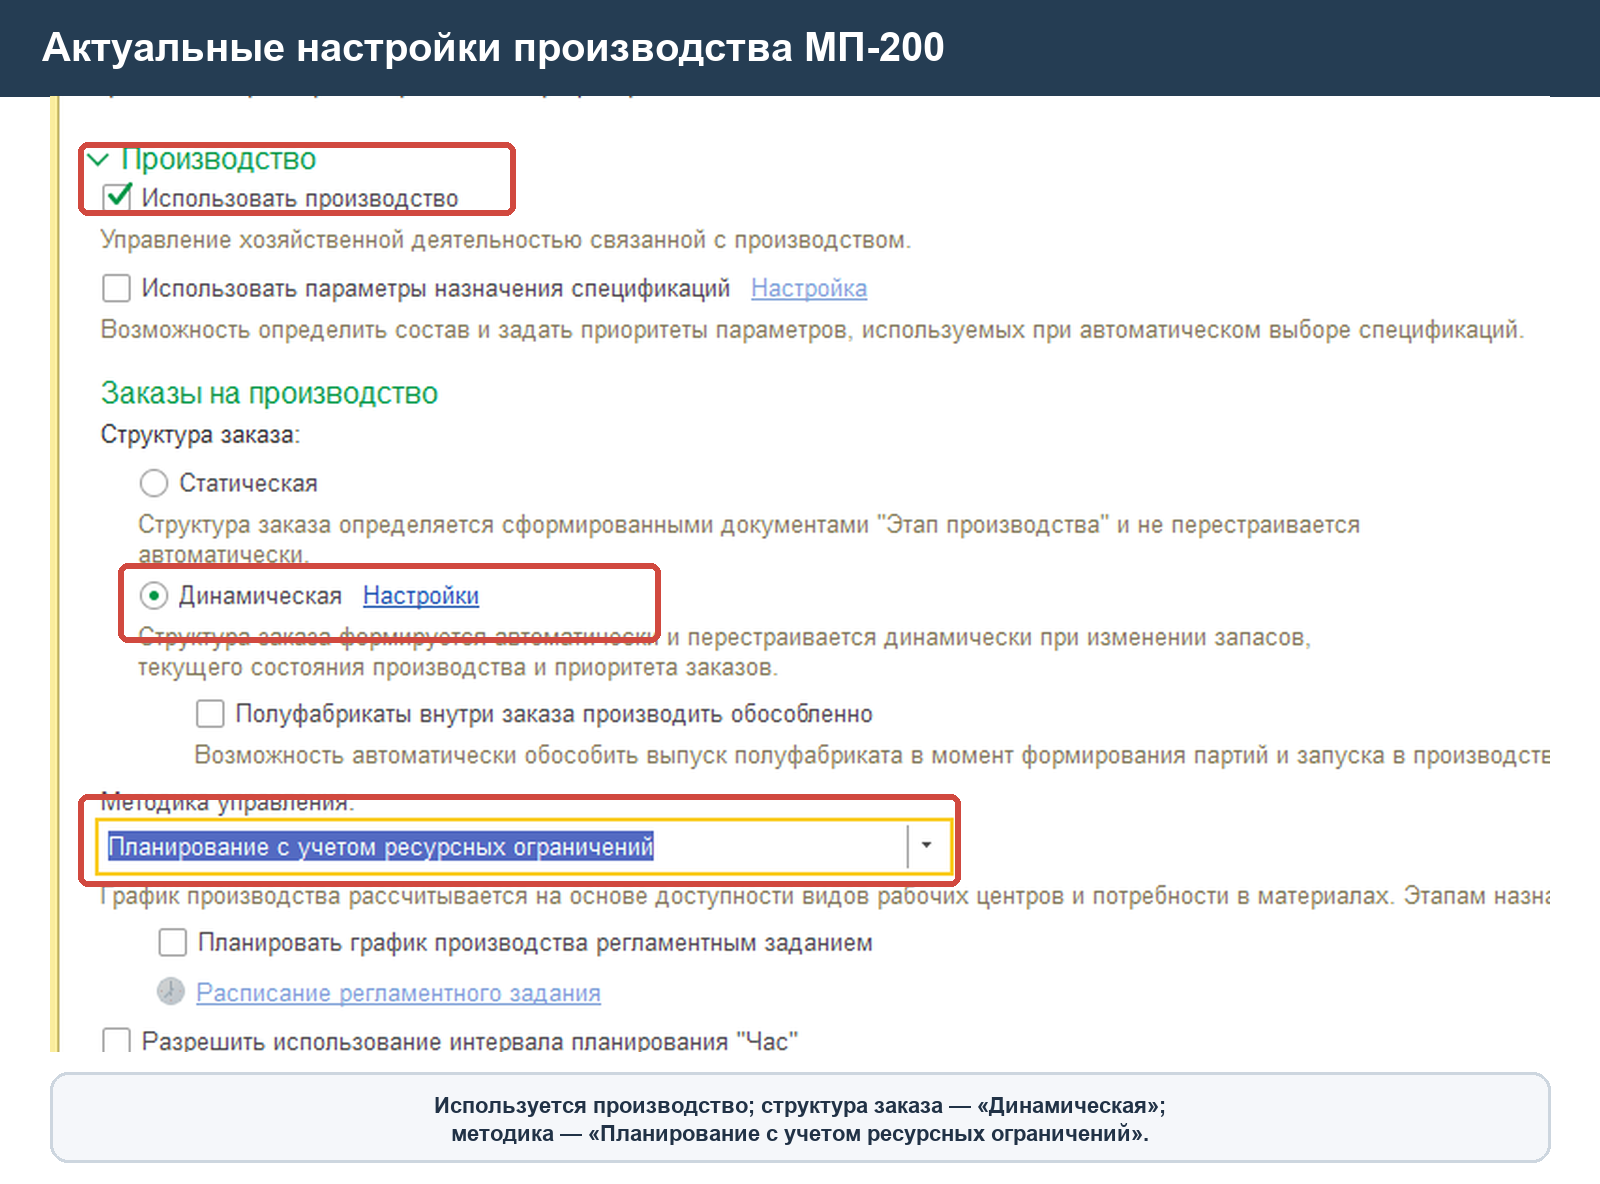
Перед созданием проверьте наличие номенклатуры изделия и комплектующих, единиц измерения, статьи калькуляции для покупных материалов и подразделений, доступных для производственных этапов. В примере используются Механосборочный цех МП-200 и Сборочный цех МП-200. Первый выполняет редукторный и роликовый переделы, второй — сборку модулей и готового механизма.
Путь: Производство → Нормативно-справочная информация → Рабочие центры → форма Структура рабочих центров → Виды рабочих центров
Для сквозного примера заранее созданы пять видов рабочих центров: Сборка редукторных узлов МП-200, Сборка роликовых узлов МП-200, Сборка приводных модулей МП-200, Сборка натяжных модулей МП-200, Окончательная сборка МП-200.
Параметрические спецификации в 1С ERP и параметры назначения — разные механизмы. Параметры назначения уточняют, какую спецификацию подбирать для изделия; параметризация состава изменяет значения строк спецификации по заданным правилам. В показанном примере ни один из этих вариантов не использован: все пять составов заданы непосредственно в строках. Если состав зависит от характеристик или условий заказа, сначала проверьте настройки на конкретном изделии и только затем вводите правила параметризации.
Исходные данные сквозного примера
Изделие — Механизм подачи МП-200, единица измерения — шт., норматив выпуска — 1,000. В работе используются номенклатура, статья калькуляции Покупные материалы МП-200, два производственных подразделения и пять видов рабочих центров. Дата начала действия каждой спецификации — 20.09.2026; дата окончания не задана.
| Уровень | Выпускаемая номенклатура | Спецификация | Количество |
| Готовое изделие | Механизм подачи МП-200 | РС МП-200 — механизм подачи | 1 шт. |
| Модуль | Приводной модуль МП-200 | РС МП-200 — приводной модуль | 1 шт. |
| Модуль | Натяжной модуль МП-200 | РС МП-200 — натяжной модуль | 1 шт. |
| Узел | Редукторный узел МП-200 | РС МП-200 — редукторный узел | 1 шт. |
| Узел | Роликовый узел МП-200 | РС МП-200 — роликовый узел | 1 шт. |
| Спецификация | Подразделение этапа | Вид рабочего центра | Время работы | Длительность этапа |
| РС МП-200 — редукторный узел | Механосборочный цех МП-200 | Сборка редукторных узлов МП-200 | 75,0 мин | 75 мин |
| РС МП-200 — роликовый узел | Механосборочный цех МП-200 | Сборка роликовых узлов МП-200 | 1,0 сут | 1 дн |
| РС МП-200 — приводной модуль | Сборочный цех МП-200 | Сборка приводных модулей МП-200 | 1,0 сут | 1 дн |
| РС МП-200 — натяжной модуль | Сборочный цех МП-200 | Сборка натяжных модулей МП-200 | 1,0 сут | 1 дн |
| РС МП-200 — механизм подачи | Сборочный цех МП-200 | Окончательная сборка МП-200 | 1,0 сут | 1 дн |
У редукторного узла дополнительно заполнена Стадия = Сборка редукторного узла МП-200 и подключён ТП Сборка редукторного узла МП-200. В типовом процессе три операции с нормами 20, 35 и 20 минут; поэтому длительность этапа и время работы вида рабочего центра установлены в 75 минут.
Ниже приведены полные нормы материалов на выпуск одной единицы каждого уровня. Произвести по спецификации означает ссылку на отдельный производимый узел; Обеспечивать — строку покупного материала в рассматриваемой модели.
| Спецификация | Материал или полуфабрикат | Количество | Способ получения |
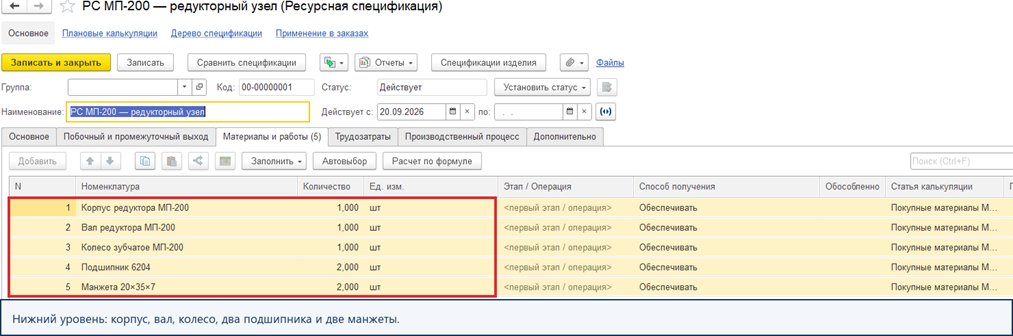
| Редукторный узел | Корпус редуктора МП-200 | 1 шт. | Обеспечивать |
| Редукторный узел | Вал редуктора МП-200 | 1 шт. | Обеспечивать |
| Редукторный узел | Колесо зубчатое МП-200 | 1 шт. | Обеспечивать |
| Редукторный узел | Подшипник 6204 | 2 шт. | Обеспечивать |
| Редукторный узел | Манжета 20×35×7 | 2 шт. | Обеспечивать |
| Роликовый узел | Ролик натяжной МП-200 | 1 шт. | Обеспечивать |
| Роликовый узел | Ось ролика МП-200 | 1 шт. | Обеспечивать |
| Роликовый узел | Подшипник 6204 | 2 шт. | Обеспечивать |
| Роликовый узел | Кольцо стопорное 20 мм | 2 шт. | Обеспечивать |
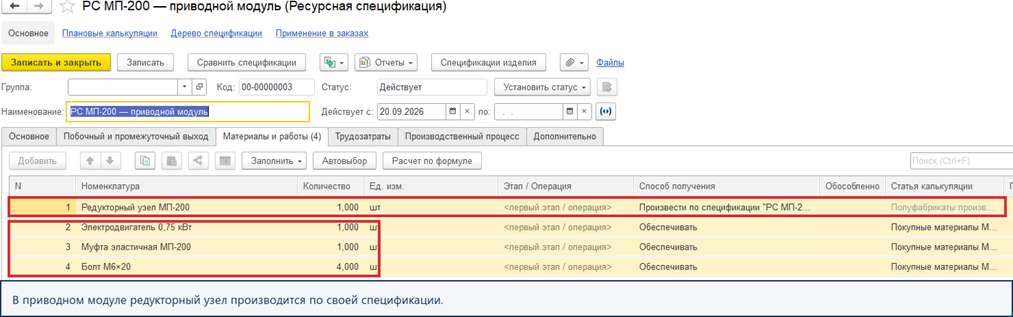
| Приводной модуль | Редукторный узел МП-200 | 1 шт. | Произвести по спецификации — РС МП-200 — редукторный узел |
| Приводной модуль | Электродвигатель 0,75 кВт | 1 шт. | Обеспечивать |
| Приводной модуль | Муфта эластичная МП-200 | 1 шт. | Обеспечивать |
| Приводной модуль | Болт М6×20 | 4 шт. | Обеспечивать |
| Натяжной модуль | Роликовый узел МП-200 | 1 шт. | Произвести по спецификации — РС МП-200 — роликовый узел |
| Натяжной модуль | Кронштейн натяжителя МП-200 | 1 шт. | Обеспечивать |
| Натяжной модуль | Пружина натяжителя МП-200 | 1 шт. | Обеспечивать |
| Натяжной модуль | Болт М6×20 | 2 шт. | Обеспечивать |
| Механизм подачи | Приводной модуль МП-200 | 1 шт. | Произвести по спецификации — РС МП-200 — приводной модуль |
| Механизм подачи | Натяжной модуль МП-200 | 1 шт. | Произвести по спецификации — РС МП-200 — натяжной модуль |
| Механизм подачи | Рама механизма МП-200 | 1 шт. | Обеспечивать |
| Механизм подачи | Лента подающая МП-200 | 1 шт. | Обеспечивать |
| Механизм подачи | Болт М6×20 | 8 шт. | Обеспечивать |
Если раскрыть все уровни, на один готовый механизм понадобится 4 подшипника 6204 и 14 болтов М6×20: два подшипника находятся в редукторе и два — в роликовом узле, а болты распределены как 4 + 2 + 8.
Карточка спецификации: вкладки и реквизиты
Путь: Производство → Нормативно-справочная информация → Ресурсные спецификации → Создать → Изготовление, сборка
В списке по умолчанию доступны отборы по статусу, номенклатуре, применению, виду рабочего центра и использованию в заказах. Команды Спецификации изделия, Дерево спецификаций и Сравнить спецификации помогают исследовать сохраненные варианты. В нашем примере в списке пять строк типа Изготовление, сборка с состоянием Действует.
Шапка карточки
| Реквизит | Что задает | Значение МП-200 и практический комментарий |
| Группа | Группировка в списке | Не заполняли: пять карточек легко найти по общему префиксу РС МП-200. |
| Код | Уникальное обозначение элемента | Присвоен программой при сохранении; у итоговой карточки — 00-00000005. |
| Наименование | Понятное пользователю имя норматива | РС МП-200 — механизм подачи. Не заменяет поле продукции на вкладке Основное. |
| Статус | Стадия готовности норматива | Сначала В разработке, после проверки заполнения — Действует. |
| Действует с | Начало периода применения | 20.09.2026. |
| по | Окончание периода | Не задано |
Основное
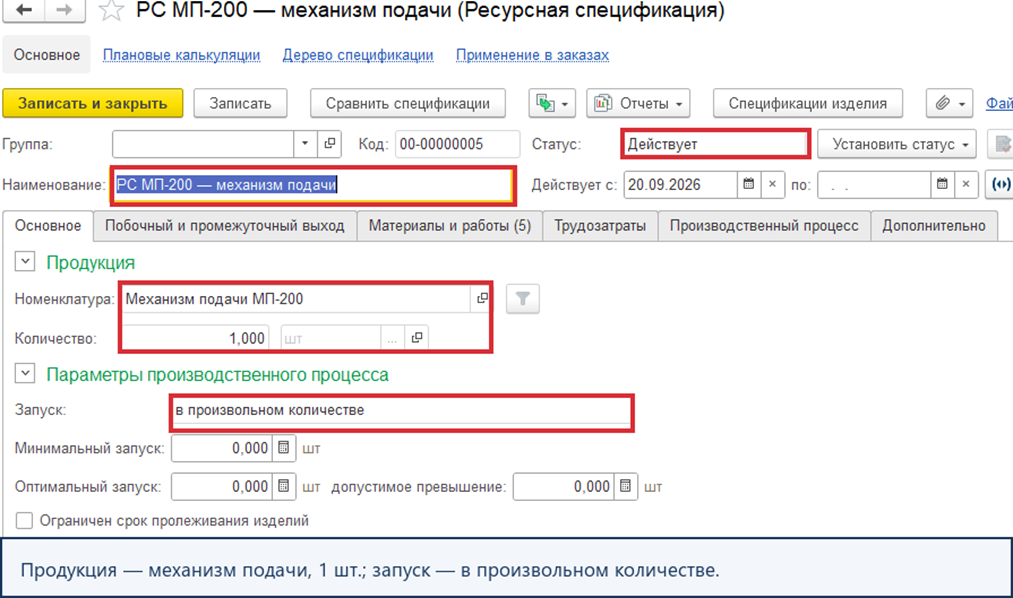
Здесь определяется продукция и параметры запуска. Каждая из пяти ресурсных спецификаций относится к одной конкретной позиции номенклатуры — своему узлу, модулю или готовому механизму МП‑200. В итоговой карточке указаны Механизм подачи МП-200 и Количество 1,000 шт.
| Реквизит формы | Смысл и правило заполнения | Значение примера |
| Номенклатура | Что должна дать спецификация на выходе. Ее нельзя путать с материалами на соседней вкладке. | Механизм подачи МП-200. |
| Количество | Базовое количество изделия, к которому отнесены нормы строк. При изменении базы сравнивайте пропорции материалов. | 1,000 шт. |
| Запуск | Способ задания производственной партии. | в произвольном количестве. |
| Минимальный запуск | Нижняя граница партии, если она нужна процессу. | 0,000 шт.; специального ограничения не задавали. |
| Оптимальный запуск | Ориентир по размеру партии. | 0,000 шт.; не нормировали. |
| допустимое превышение | Разрешенная прибавка к оптимальному запуску. Имеет смысл вместе с настроенным оптимумом. | 0,000 шт. |
| Ограничен срок пролеживания изделий | Признак применения ограничения времени пролеживания изделий в производственном процессе. | Не установлен. |
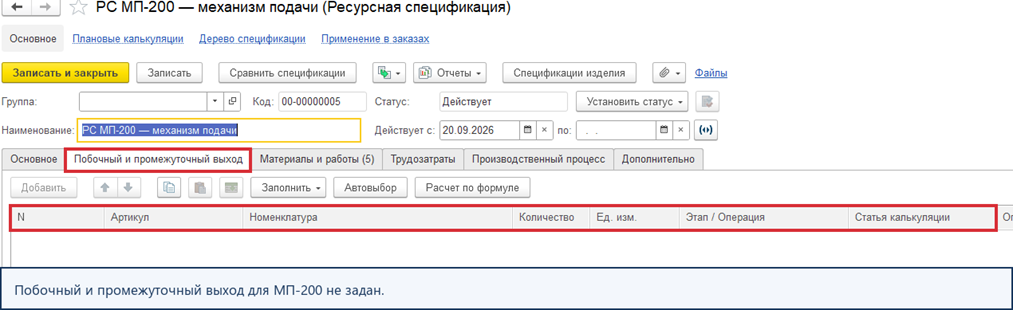
Побочный и промежуточный выход
Вкладка предназначена для побочной продукции и промежуточного выхода, когда они предусмотрены технологией. В таблице имеются Номенклатура, Количество, Ед. изм., Этап / Операция, Статья калькуляции и Описание изделия; слева показаны номер и артикул. Этап / Операция указывает, к какой части процесса относится выход, а Статья калькуляции задает классификацию затрат для строки. Внизу есть флажок Разрешить выбор спецификации для изделий побочного выхода.
Для МП-200 побочные изделия, возвратные отходы и отдельный промежуточный выход не заданы.
Материалы и работы
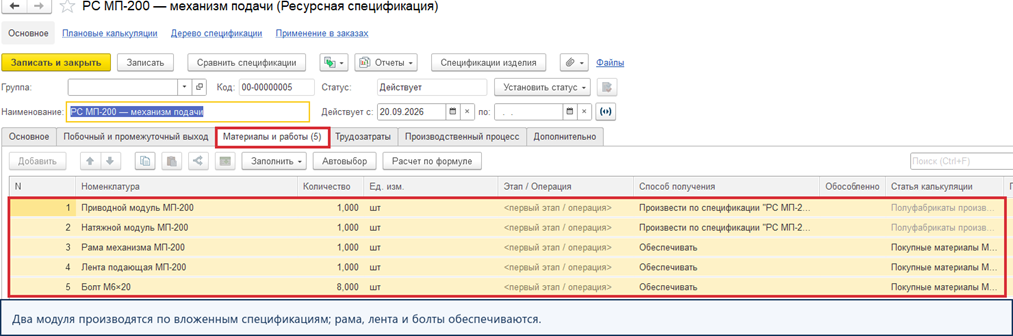
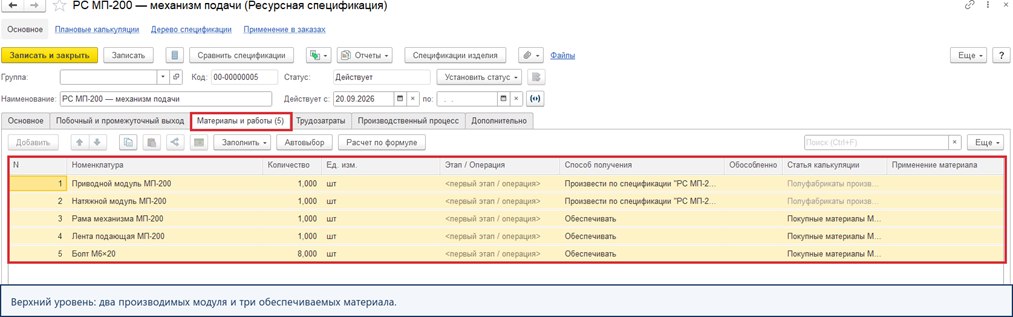
Это центральная вкладка примера. Одна строка — один материал или производимый компонент в норме на базовое количество продукции. Для МП-200 заполнены пять строк, а число в заголовке вкладки показано как Материалы и работы (5).
| Реквизит | Как читать в карточке | Что проверено в примере |
| N | Порядок строки в таблице; полезен при сверке состава. | Строки 1–5 итогового механизма. |
| Номенклатура | Материал, работа или полуфабрикат, который требуется для выпуска. | Два модуля, рама, лента, болт. |
| Количество | Норма на количество продукции с вкладки Основное. | 1, 1, 1, 1 и 8 шт. соответственно. |
| Ед. изм. | Единица измерения нормы. | шт. |
| Этап / Операция | На каком этапе требуется строка. | Для строк показано <первый этап / операция> при единственном этапе. |
| Способ получения | Отличает обеспечение покупного материала от изготовления вложенного узла. | Для модулей — Произвести по спецификации …, для рамы, ленты и болтов — Обеспечивать. |
| Обособленно | Признак обособленного обеспечения при соответствующей схеме. | Для покупных строк — Нет. |
| Статья калькуляции | К какой статье отнести строку при расчете затрат. | Для покупных строк — Покупные материалы МП-200; для производимых полуфабрикатов отображается Полуфабрикаты производимые в процессе. |
| Применение материала | Дополнительное правило применения строки, если оно используется. | Не задавали. |
При выборе способа Произвести по спецификации необходимо указать именно соответствующую сохраненную спецификацию узла. Сначала создаются два узла, затем два модуля, и только после этого — итоговый механизм.
Трудозатраты
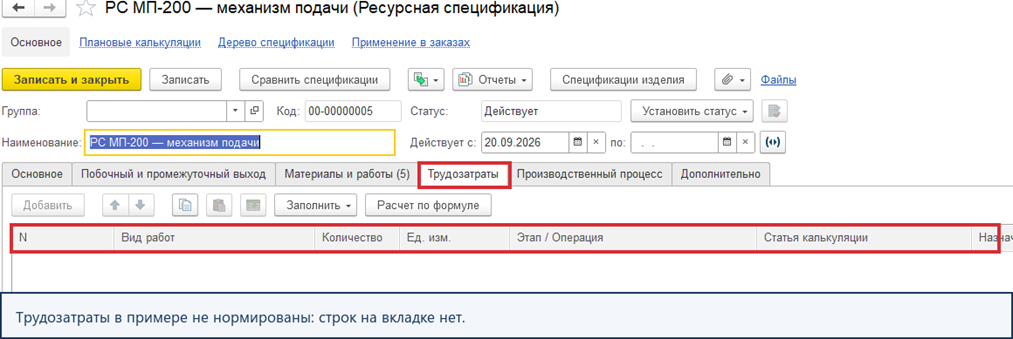
Таблица позволяет нормировать трудозатраты по строкам. На видимой форме есть Вид работ, Количество, Ед. изм., Этап / Операция, Статья калькуляции и Назначение работ. Вид работ определяет выполняемую работу, Количество и Ед. изм. — ее норму, Этап / Операция — место выполнения; статья калькуляции нужна для отнесения затрат, назначение — для уточнения применения строки.
Вкладка Трудозатраты во всех пяти ресурсных спецификациях оставлена пустой. При этом создан вид работ Сборка редукторного узла МП‑200 с нормой 1,250 человеко‑часа на 1,000 шт. и строка труда в подключённом технологическом процессе. Наличие нормы в технологическом процессе не означает, что она продублирована в таблице трудозатрат ресурсной спецификации.
Про выработку сотрудников читайте подробнее в статье: Выработка сотрудников в 1С ERP
Производственный процесс
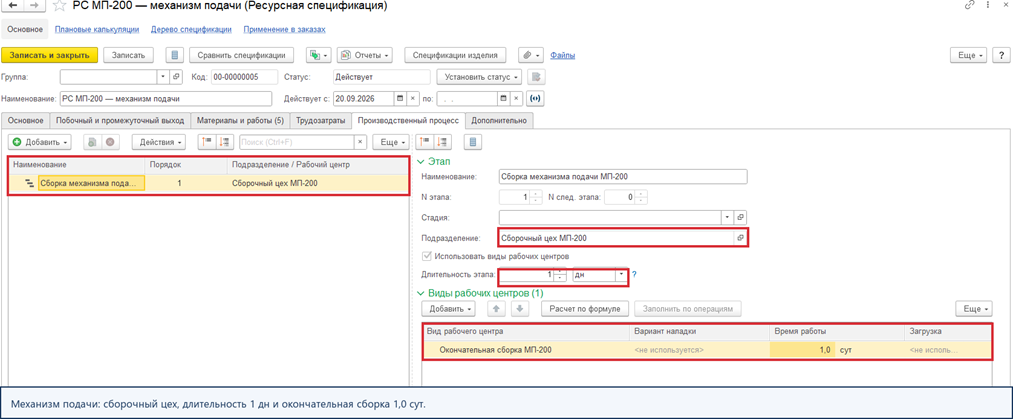
Слева располагается список этапов с колонками Наименование, Порядок, Подразделение / Рабочий центр; справа — реквизиты выделенного этапа. В итоговой карточке создан один этап Сборка механизма подачи МП-200. Для него показаны N этапа 1, N след. этапа 0, Подразделение — Сборочный цех МП-200 и Длительность этапа — 1 дн.
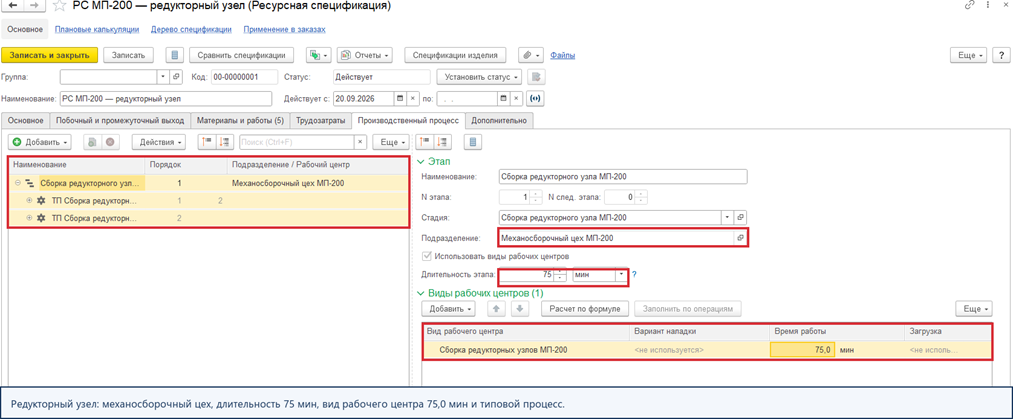
В верхней спецификации этап выполняет Сборочный цех МП-200, а строка Окончательная сборка МП-200 имеет время работы 1,0 сут. Длительность этапа хранится в дн, тогда как в строке вида рабочего центра суточная единица отображается как сут.
Дополнительно
| Реквизит | Что означает | Значение МП-200 |
| Тип производственного процесса | Выбранный вариант процесса, от которого зависит доступность полей формы. | Изготовление, сборка. |
| Распределять затраты на изделия | Способ распределения затрат между выходными изделиями. | По долям стоимости. В примере одно основное изделие, доли для нескольких выходов не задавались. |
| Исключить автоматический выбор в документах | Запретить автоматический выбор этой карточки там, где программа подбирает спецификацию. | Не установлено. |
| Ответственный | Ответственное лицо по нормативу. | Не заполнено. |
| Ответственное подразделение | Организационная ответственность за спецификацию; не путать с подразделением этапа. | Не заполнено. |
| Описание | Свободное описание карточки. | Не заполняли. |
Создание ресурсной спецификации в 1С ERP пошаговая инструкция: пример МП-200
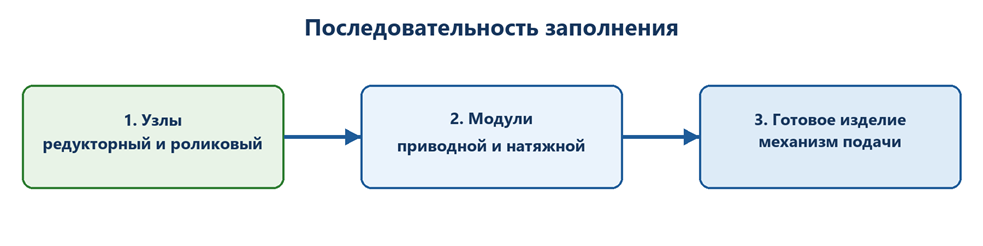
Пошаговое выполнение строится снизу вверх: сначала узлы, затем модули и только после этого готовый механизм. Такой порядок позволяет сразу выбирать уже сохранённую дочернюю спецификацию.
Шаг 1. Подготовьте данные
Создайте номенклатуру готового механизма, модулей, узлов и покупных компонентов. Проверьте, что у каждой позиции есть единица шт. Создайте статью калькуляции Покупные материалы МП-200. Подготовьте Механосборочный цех МП-200 и Сборочный цех МП-200: оба подразделения должны быть доступны для производственных этапов. Создайте пять видов рабочих центров из таблицы раздела 3.
| Что подготовить | Данные примера МП‑200 | Точный путь в 1С:ERP | Что проверить |
|---|---|---|---|
| Номенклатура готового изделия | Механизм подачи МП‑200 | НСИ и администрирование → НСИ → Номенклатура → Создать | Карточка сохранена, единица измерения — шт |
| Номенклатура модулей | Приводной модуль МП‑200; Натяжной модуль МП‑200 | НСИ и администрирование → НСИ → Номенклатура → Создать | Обе карточки сохранены, единица измерения — шт |
| Номенклатура узлов | Редукторный узел МП‑200; Роликовый узел МП‑200 | НСИ и администрирование → НСИ → Номенклатура → Создать | Обе карточки сохранены, единица измерения — шт |
| Покупные компоненты редукторного узла | Корпус редуктора МП‑200; Вал редуктора МП‑200; Колесо зубчатое МП‑200; Подшипник 6204; Манжета 20×35×7 | НСИ и администрирование → НСИ → Номенклатура → Создать | Все позиции сохранены, единица измерения — шт |
| Покупные компоненты роликового узла | Ролик натяжной МП‑200; Ось ролика МП‑200; Подшипник 6204; Кольцо стопорное 20 мм | НСИ и администрирование → НСИ → Номенклатура → Создать | Все позиции сохранены, единица измерения — шт |
| Покупные компоненты приводного модуля | Электродвигатель 0,75 кВт; Муфта эластичная МП‑200; Болт М6×20 | НСИ и администрирование → НСИ → Номенклатура → Создать | Все позиции сохранены, единица измерения — шт |
| Покупные компоненты натяжного модуля | Кронштейн натяжителя МП‑200; Пружина натяжителя МП‑200; Болт М6×20 | НСИ и администрирование → НСИ → Номенклатура → Создать | Все позиции сохранены, единица измерения — шт |
| Покупные компоненты готового механизма | Рама механизма МП‑200; Лента подающая МП‑200; Болт М6×20 | НСИ и администрирование → НСИ → Номенклатура → Создать | Все позиции сохранены, единица измерения — шт |
| Статья калькуляции | Покупные материалы МП‑200 | Производство → См. также → Статьи калькуляции → Создать | Статья сохранена и доступна для выбора в строках покупных материалов |
| Производственные подразделения | Механосборочный цех МП‑200; Сборочный цех МП‑200 | НСИ и администрирование → НСИ → Структура предприятия → Создать | Оба подразделения сохранены и доступны для выбора в производственных этапах |
| Виды рабочих центров | Сборка редукторных узлов МП‑200; Сборка роликовых узлов МП‑200; Сборка приводных модулей МП‑200; Сборка натяжных модулей МП‑200; Окончательная сборка МП‑200 | Производство → Нормативно-справочная информация → Рабочие центры → форма Структура рабочих центров → Виды рабочих центров → Создать | Созданы пять видов рабочих центров; каждый доступен для выбора на производственном этапе |
| Типовой технологический процесс | ТП Сборка редукторного узла МП‑200 | Производство → Нормативно-справочная информация → Технологические процессы → Создать | Процесс сохранён и доступен для выбора в ресурсной спецификации редукторного узла |
Шаг 2. Создайте редукторный узел
Путь: Производство → Нормативно-справочная информация → Ресурсные спецификации → Создать → Изготовление, сборка
Укажите Наименование = РС МП-200 — редукторный узел. На вкладке Основное выберите Редукторный узел МП-200, количество 1,000 шт. На вкладке Материалы и работы внесите пять строк: корпус 1, вал 1, колесо 1, подшипник 6204 — 2, манжета 20×35×7 — 2. Для них используйте способ Обеспечивать и статью Покупные материалы МП-200.
На вкладке Производственный процесс добавьте этап Сборка редукторного узла МП-200. Заполните Стадия тем же значением, Подразделение = Механосборочный цех МП-200, Длительность этапа = 75 мин. Включите Использовать виды рабочих центров, добавьте строку Сборка редукторных узлов МП-200, задайте Время работы = 75,0 и единицу мин. Кнопкой Добавить → Типовой технологический процесс выберите ТП Сборка редукторного узла МП-200. Сохраните, повторно откройте карточку, проверьте 75 мин и установите Действует с 20.09.2026.
Шаг 3. Создайте роликовый узел
Тем же путем создайте РС МП-200 — роликовый узел для 1 шт. роликового узла. Материалы: ролик натяжной — 1, ось ролика — 1, подшипник 6204 — 2, кольцо стопорное 20 мм — 2. Все четыре строки в этом узле обеспечиваются как материалы. В этапе выберите Механосборочный цех МП-200, включите использование видов рабочих центров и добавьте Сборка роликовых узлов МП-200 со временем 1,0 сут. Длительность этапа оставьте 1 дн, сохраните и переведите карточку в Действует.
Шаг 4. Создайте приводной модуль
Создайте РС МП-200 — приводной модуль на 1 шт. продукции. В Материалы и работы первая строка — Редукторный узел МП-200, количество 1. В поле Способ получения выберите Произвести по спецификации и укажите сохраненную действующую спецификацию РС МП-200 — редукторный узел. Еще три строки — электродвигатель 0,75 кВт 1 шт., муфта эластичная 1 шт., болт М6×20 4 шт. — имеют способ Обеспечивать и покупную статью. В этапе выберите Сборочный цех МП-200 и Сборка приводных модулей МП-200, время 1,0 сут. Сохраните и установите действующий статус.
Шаг 5. Создайте натяжной модуль
Для РС МП-200 — натяжной модуль укажите 1 шт. изделия. Первый материал — Роликовый узел МП-200 1 шт. со способом получения по уже сохраненной спецификации роликового узла. Добавьте кронштейн натяжителя 1 шт., пружину натяжителя 1 шт. и болт М6×20 2 шт. как обеспечиваемые материалы. В этапе выберите Сборочный цех МП-200 и Сборка натяжных модулей МП-200, время 1,0 сут. Проверьте статью калькуляции, сохраните и установите Действует.
Шаг 6. Соберите верхний уровень
Создайте РС МП-200 — механизм подачи. На Основное выберите Механизм подачи МП-200, количество 1,000 шт., Запуск — в произвольном количестве. В материалах укажите приводной модуль 1 шт. и натяжной модуль 1 шт. со способом изготовления по соответствующим спецификациям. Рама механизма 1 шт., лента подающая 1 шт. и болт М6×20 8 шт. должны иметь Обеспечивать и статью Покупные материалы МП-200.
На Производственный процесс добавьте один этап Сборка механизма подачи МП-200 и выберите Подразделение = Сборочный цех МП-200. Включите использование видов рабочих центров, добавьте Окончательная сборка МП-200 и задайте время 1,0 сут; длительность этапа — 1 дн. Оставьте Побочный и промежуточный выход и Трудозатраты пустыми, так как для примера таких норм нет. На Дополнительно проверьте Тип производственного процесса = Изготовление, сборка. Сохраните карточку, установите статус Действует и повторно откройте ее.
Порядок. Редукторный и роликовый узлы → приводной и натяжной модули → механизм подачи. Такая последовательность позволяет выбрать уже сохраненную спецификацию в каждой строке Произвести по спецификации.
Проверка результата
Путь: Производство → Нормативно-справочная информация → Ресурсные спецификации
Проверьте пять строк по префиксу РС МП-200: каждое наименование должно соответствовать своему изделию, тип — Изготовление, сборка, статус — Действует, начало периода — 20.09.2026. Затем откройте карточки по одной: список сам по себе не показывает, правильная ли вложенная спецификация выбрана в материале.
| Что сверить | Ожидаемый результат |
| Нижний уровень | Редукторный и роликовый узлы имеют только покупные материалы, по пять и четыре строки соответственно. |
| Средний уровень | Приводной модуль ссылается на спецификацию редукторного узла; натяжной — на спецификацию роликового узла. |
| Верхний уровень | Механизм содержит два производимых модуля и три обеспечиваемые позиции; всего пять строк. |
| Этап и подразделение | Редукторный и роликовый узлы назначены Механосборочному цеху МП-200; два модуля и механизм — Сборочному цеху МП-200. |
| Виды рабочих центров | В каждом этапе установлен флаг использования ВРЦ и ровно одна строка требуемого вида рабочего центра. |
| Редукторный передел | Стадия и ТП Сборка редукторного узла МП-200 сохранены; длительность этапа 75 мин, время ВРЦ 75,0 мин. |
| Остальные переделы | Длительность этапа 1 дн, время соответствующего ВРЦ 1,0 сут. |
| Нормы | На один механизм приходится 4 подшипника и 14 болтов через все уровни. |
| Статус и период | Все пять карточек Действует с 20.09.2026; дата окончания не указана. |
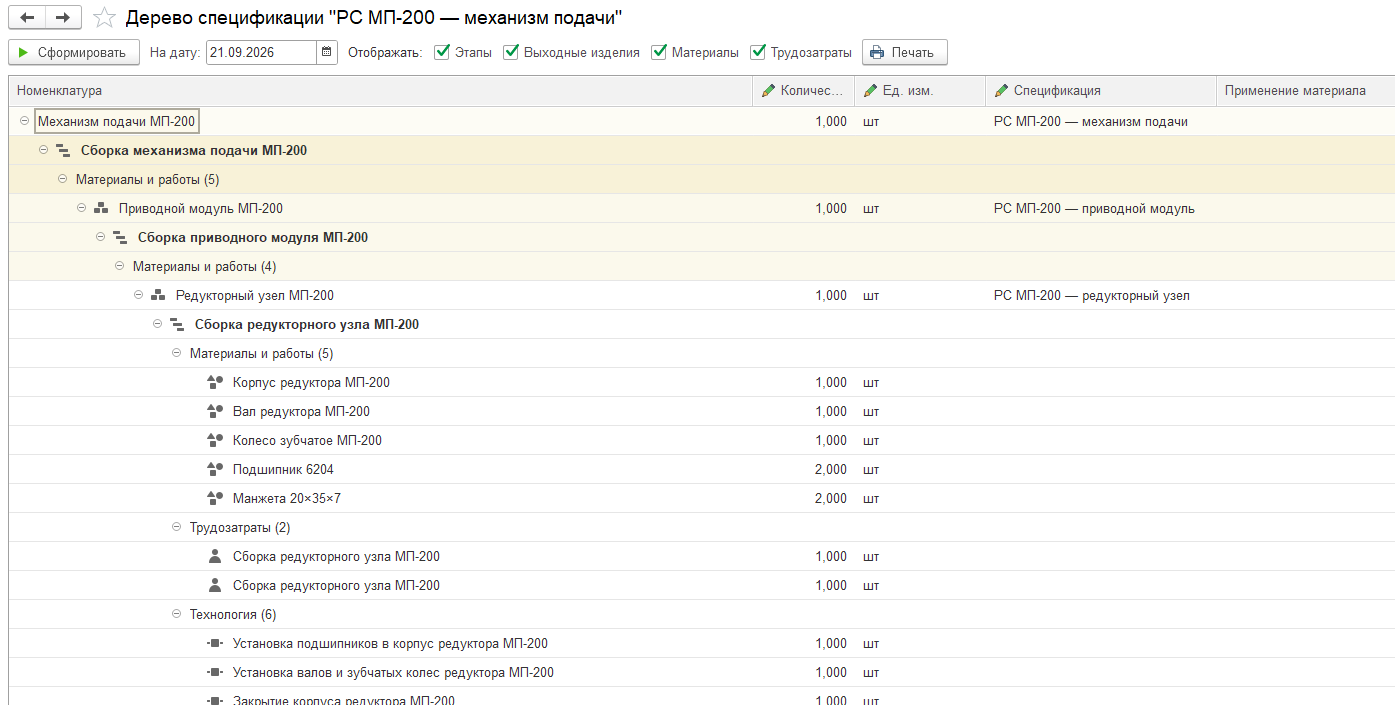
Для дополнительного визуального контроля в списке доступна команда Дерево спецификаций.
Ответы на частые вопросы
| Вопрос | Ответ |
| Ресурсная спецификация в 1С ERP это норматив или документ движения? | Это нормативная карточка. Ее сохранение не подтверждает расход материалов и выпуск. В примере проверены пять действующих спецификаций; производственные документы не создавались. |
| Ресурсные спецификации в 1С ERP что это за объекты? | Это элементы списка нормативов производства. Каждая карточка описывает результат, состав и процесс конкретного передела, а фактические операции отражаются отдельными документами. |
| Зачем отдельная спецификация для каждого узла? | Она задает самостоятельный состав узла. Родительский модуль связывается с ним через способ Произвести по спецификации. Так состав редуктора и роликового узла можно проверять и изменять отдельно. |
| Можно ли создать верхний уровень раньше дочернего? | Для заполнения ссылки в родительской строке дочерняя спецификация должна уже существовать. Поэтому создание ресурсных спецификаций в программе 1С ERP для МП-200 выполнено от узлов к готовому механизму. |
| Что означает Полуфабрикаты производимые в процессе в строке материала? | Это статья калькуляции, показанная в созданных строках производимых полуфабрикатов. Для покупных позиций примера указана отдельная статья Покупные материалы МП-200. |
| Где искать параметрические спецификации в 1С ERP? | Параметры назначения включаются по пути НСИ и администрирование → Настройка НСИ и разделов → Производство → Использовать параметры назначения спецификаций. Параметризацию состава задают в ресурсной спецификации по правилам конкретного изделия. |
| Нужно ли обязательно заполнять виды рабочих центров и типовой технологический процесс? | Состав доступных реквизитов и требуемая детализация зависят от принятой модели производства. В сквозном примере виды рабочих центров назначены всем пяти этапам, а типовой процесс подключён только к редукторному узлу. |
Результат и продолжение серии. Ресурсная спецификация 1С ERP задаёт перечень деталей и способ получения каждого уровня изделия. В МП‑200 две ветви сборки сходятся в готовом механизме; пять карточек действуют. Следующие шаги — настроить способ обеспечения и потребность, затем сформировать план производства.
Добавить комментарий